Избор класе нерђајућег челика за запорне вентиле
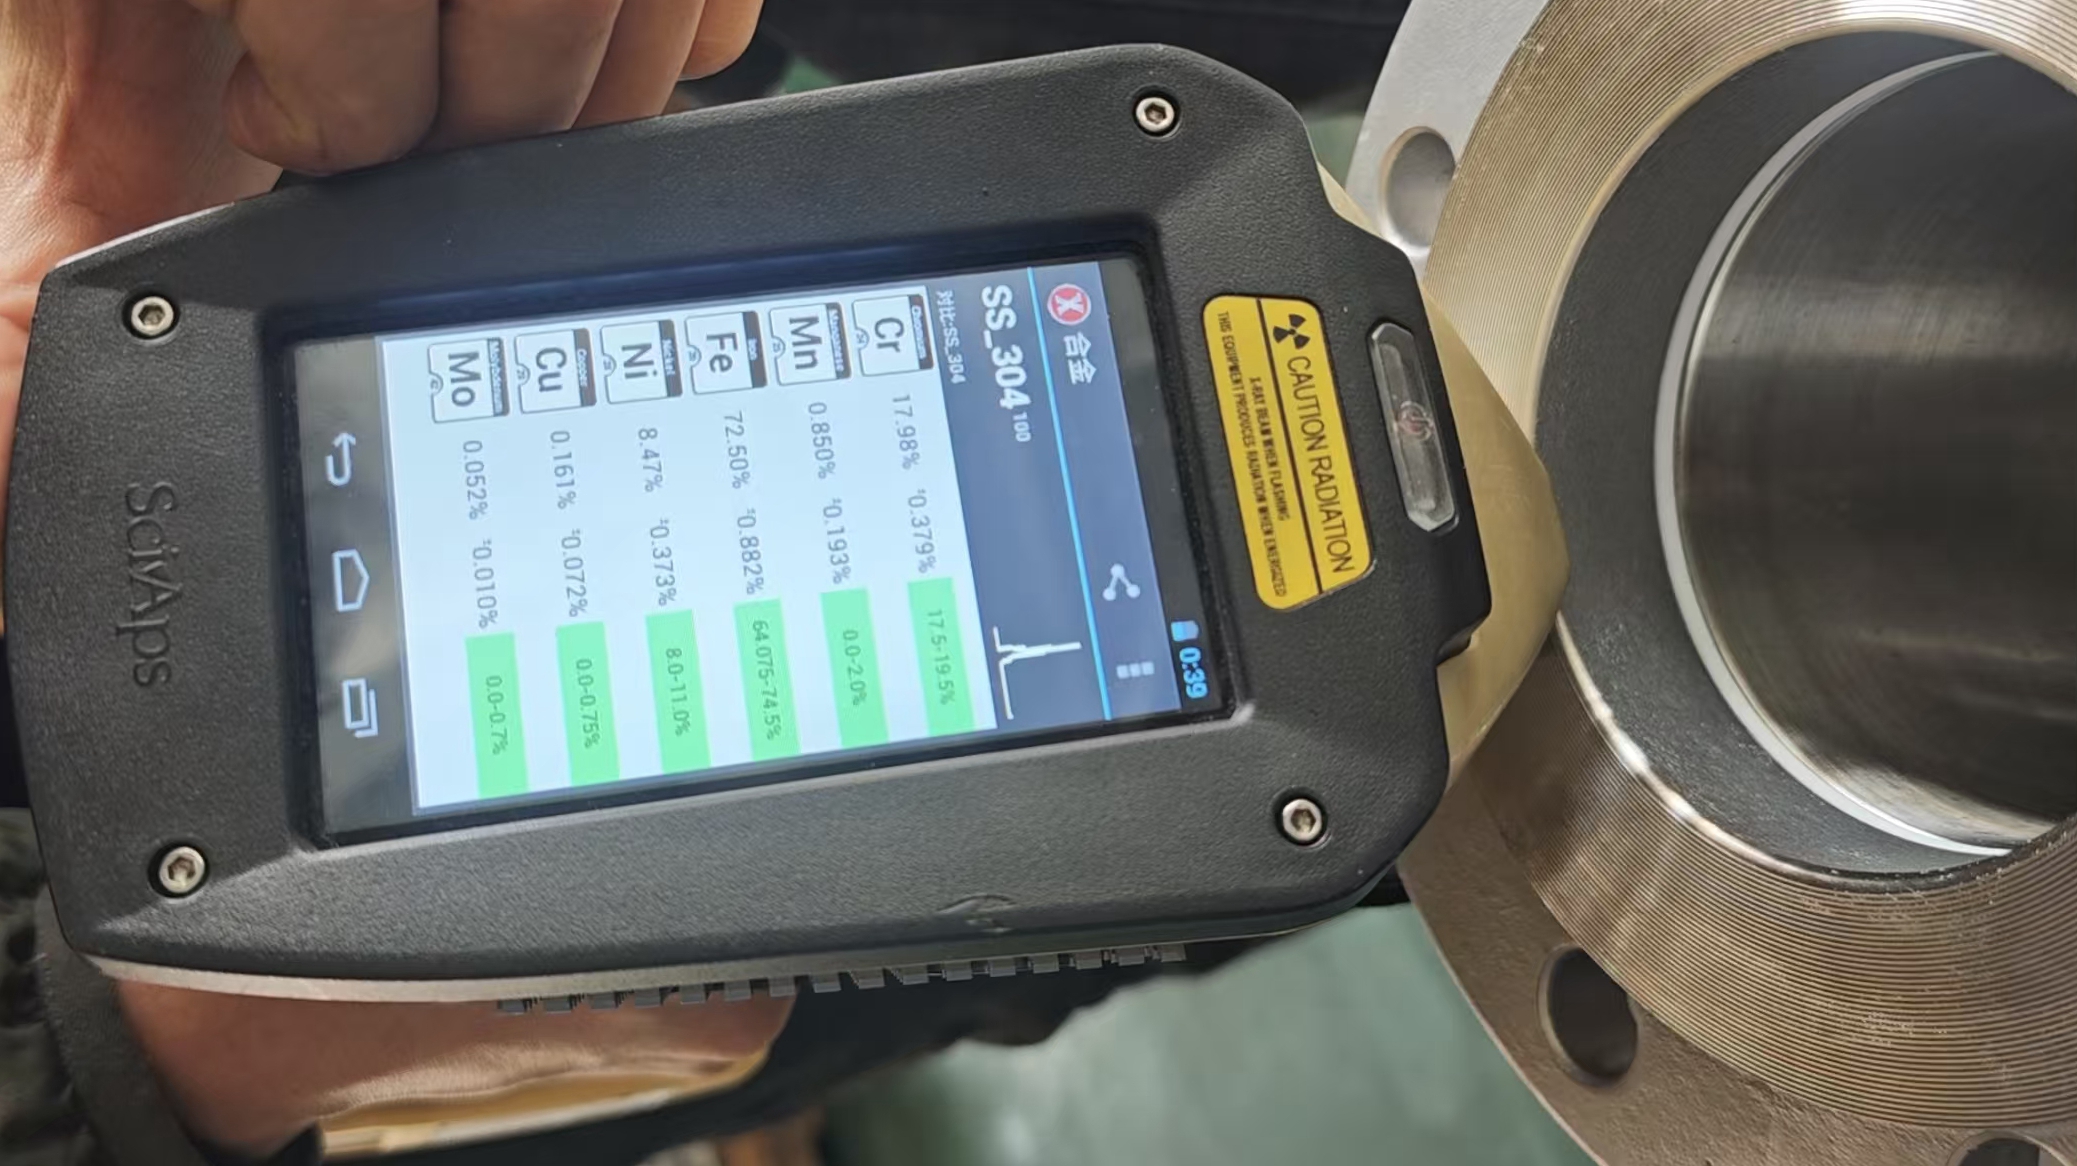
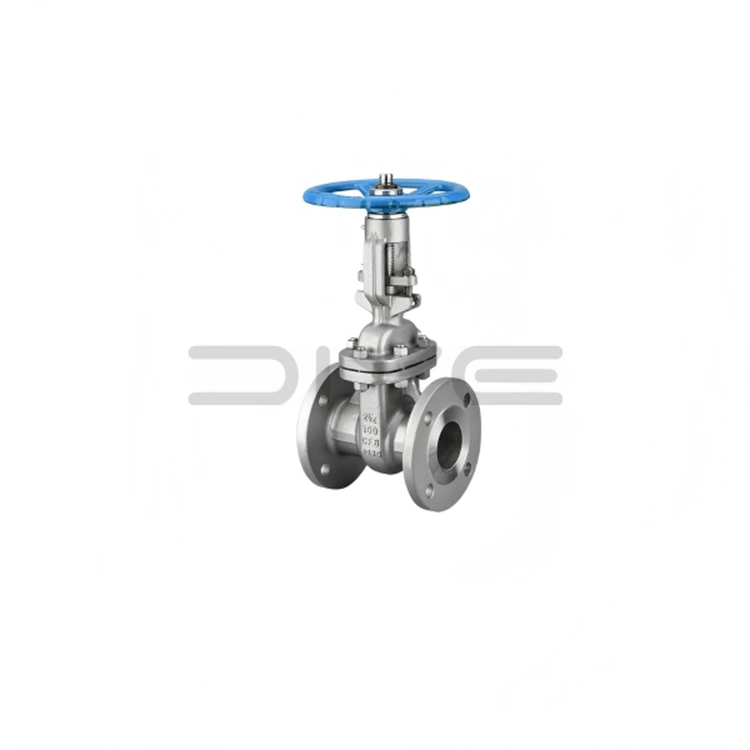
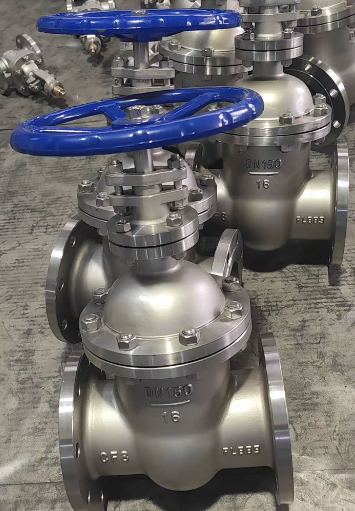
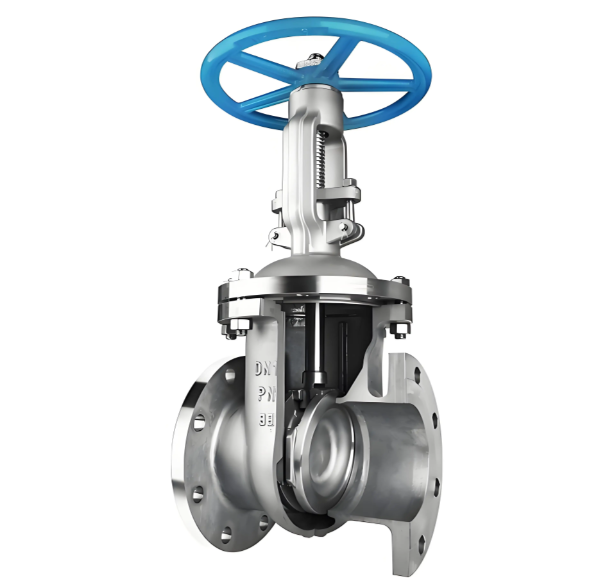
Избор разреда материјала заЗапорни вентили од нерђајућег челика Избор квалитета материјала за засун од нерђајућег челика је одређен карактеристикама медија, заједно са условима рада температуре и притиска. Доле су наведена три широко коришћена типа ливења:
ЦФ8 (304 нерђајући челик):Погодно за благо корозивне медије као што су разређена азотна киселина и органске киселине. Може да издржи радне температуре до 400°Ц и пружа најисплативије перформансе.
ЦФ8М (316 нерђајући челик):Дизајниран за умерено корозивне услуге укључујући разблажену сумпорну киселину, фосфорну киселину и морску воду. Његова максимална радна температура достиже 450°Ц; додавањем молибдена значајно се побољшава отпорност на корозију у облику питинга.
ЦФ3М (Ултра-нискоугљенични нерђајући челик 316Л):Пожељно за заварене склопове. Његов садржај угљеника се одржава испод 0,03%, што ефикасно спречава интергрануларну корозију у зонама које су погођене топлотом.
За посебне услове рада, доступни су алтернативни типови:
ЦФ8Ц (347 нерђајући челик):Додатак ниобијума стабилизује угљеник и пружа одличну отпорност на међугрануларну корозију на високим температурама.
ЦН7М (легура 20):Специјално формулисано за врућу концентровану сумпорну киселину.
Процедура за избор разреда:
Потврдите врсту и концентрацију процесног медија
Погледајте приручнике за отпорност на корозију да бисте проверили компатибилност кандидата за корозију
Дефинишите параметре радне температуре и притиска
Завршите класу која задовољава и захтеве за корозију и притисак-температура
Карактеристике ливења и обрадеЗапорни вентили од нерђајућег челикаПракса ливења засуна од нерђајућег челика се значајно разликује од засуна од угљеничног челика.
Нерђајући челик показује лошију течност растопљеног метала у поређењу са угљеничним челиком. Температура сипања мора да се подигне за 50-80°Ц да би се постигло потпуно пуњење калупа; превисока температура, међутим, узрокује грубу зрнасту структуру и смањену механичку чврстоћу.
Нерђајући челик такође има отприлике 1,5 пута веће скупљање од угљеничног челика. Већи успони су стога обавезни у дизајну система за затварање да би се ублажиле велике шупљине које се скупљају. Тврђа површина се формира током ливења, чинећи истресање и млевење интензивнијим.
У операцијама машинске обраде, нерђајући челик има лошу обрадивост и јаку склоност ка каљењу, што убрзава хабање алата. Практичне противмере укључују усвајање алата за сечење од цементног карбида серије ИГ, смањење брзине резања на 60-70% типичних вредности за угљенични челик и примену већих брзина помака како би се избегло задржавање алата на обрадивим површинским слојевима.
Посебну пажњу треба обратити на тврдо облагање заптивних површина. Неусклађени коефицијенти топлотног ширења између основног метала од нерђајућег челика и наслага тврдог обложеног стелита могу да изазову заостало напрезање и изобличење компоненти након заваривања. Површинска обрада и пасивација за засун вентиле од нерђајућег челика Упркос унутрашњој отпорности на корозију нерђајућег челика, критични век завршне обраде нерђајућег челика и поуздан радни век трајања.
Обрада унутрашње површине:
Унутрашњи токови се чисте пескарењем како би се уклонио каменац и остатак песка. Компоненте се затим третирају мешаним раствором азотне и флуороводоничне киселине за пасивирање. Овај третман елиминише површинску контаминацију слободним гвожђем и ствара уједначен, густ пасивни филм хром-оксида дебљине 2‑5 нм — баријеру језгра која пружа заштиту од корозије.
Квалитет пасивације се потврђује тестом плаве тачке: тест раствор (калијум-ферицијанид плус азотна киселина) се наноси на површину. Пролазни резултат не показује плаву промену боје у року од 30 секунди; плаве мрље указују на заосталу контаминацију слободним гвожђем.
Обрада спољне површине:
Обично, засуни од нерђајућег челика не захтевају спољни премаз боје захваљујући доброј отпорности на атмосферску корозију. Када спецификације пројекта налажу обележавање боје, прво се мора нанети епоксидни прајмер да би се превазишла лоша адхезија боје на глатким површинама од нерђајућег челика, а затим се наноси завршни премаз.
Заптивне површине прирубница су премазане машћу против рђе за привремену заштиту током транспорта и складиштења, избегавајући површинске мрље од рђе које би угрозиле перформансе заптивања.
Повезане вести
- Шта је засун од кованог челика и како подржава поуздану контролу индустријског протока?
- И филтер са прирубницом од нерђајућег челика АНСИ 150ЛБ за поуздану филтрацију цевовода
- Комплетан процес испитивања кугличног вентила од нерђајућег челика | Стандардна инспекција и осигурање квалитета
- Санитарни 3-делни лептир вентил за хигијенске системе контроле течности
- Трендови неповратних вентила санитарне уније у модерној преради хигијенских течности
- Дводелни куглични вентил са прирубницом: структурни принципи, правила уградње и ограничења примене
Оставите ми поруку